English
 عربى
 русский
 简体中文




2026-11-20
الصفحة الرئيسية / أخبار / أخبار الصناعة / دليل مجفف رقائق PET: أفضل ممارسات التحكم في الرطوبة لخطوط البوليستر المعاد تدويرها
غالبًا ما يتم وضع مجفف رقائق PET عند النقطة التي ينتهي عندها الغسيل وتبدأ معالجة الذوبان. يمكن أن تبدو رقائق الزجاجة المغسولة جافة ولا تزال تحمل ما يكفي من الرطوبة لإزعاج النتوء. في عملنا مع خطوط الغزل PET، PA وPP، نرى نفس النمط: عندما يكون التجفيف مستقرًا، تكون العملية النهائية هادئة؛ وعندما ينجرف، تظهر العيوب وتكاليف الطاقة معًا. يتناول هذا الدليل الجانب العملي لاختيار المجفف وتشغيله وتكامله.
الرطوبة ليست مجرد ماء يجلس على سطح الرقاقة. يلتقط PET الرطوبة من خلال سطحه ويخزنها داخل هيكل البوليمر. عند درجة حرارة الذوبان، يمكن أن يؤدي هذا الماء إلى التحلل المائي، وتقليل اللزوجة الجوهرية، ورفع مستويات الأسيتالديهيد وإنشاء فقاعات أو تقلبات في الضغط في الطارد. قد تظهر النتيجة كخيوط مكسورة، أو امتصاص غير متناسق للصبغة، أو غزل ضعيف، أو وضع غزل لا يستقر تمامًا.
يمكن لنزح المياه الميكانيكي إزالة نسبة كبيرة من المياه السطحية، لكنه لا يستطيع إزالة الرطوبة الممتصة. يجب أن يقوم المجفف الحراري بهذا العمل مع المزيج الصحيح من درجة الحرارة ونقطة الندى وتدفق الهواء ووقت الإقامة. بالنسبة للعديد من مهام بثق وغزل PET، يكون الهدف أقل بكثير من 100 جزء في المليون، وغالبًا ما تحتاج مسارات المنكر الدقيق أو الطرق ذات الوريد العالي إلى تحكم أكثر صرامة. إن المجفف الذي يصل إلى الهدف فقط على عينة معملية ولكن يتأرجح في الإنتاج لا يحل المشكلة الحقيقية.
تصل الرقائق المغسولة حديثًا مع جزأين من الرطوبة. الرطوبة السطحية هي الماء الحر الذي يمكن أن يتخلص منه جهاز الطرد المركزي. يتم الاحتفاظ بالرطوبة الممتصة داخل الرقاقة وتحتاج إلى الحرارة والوقت لتنتقل إلى الخارج. إذا قام المجفف بتسخين السطح بسرعة كبيرة، فقد يجف الجزء الخارجي بينما يظل القلب رطبًا. وهذا هو السبب في أن درجة الحرارة المستقرة ومدة الإقامة الكافية أكثر أهمية من نقطة ضبط واحدة لدرجة الحرارة المرتفعة.
تمر دورة التجفيف العملية عادةً عبر التسخين المسبق ومرحلة المعدل الثابت ومرحلة معدل الانخفاض. في مرحلة التسخين المسبق، تصل الرقائق والهواء إلى درجة حرارة العمل. في مرحلة المعدل الثابت، تغادر المياه السطحية والمياه غير المتماسكة بسرعة. في مرحلة معدل الانخفاض، يجب أن تنتشر الرطوبة من داخل الرقاقة إلى السطح. تميل عناصر التحكم التي تتجاهل هذا التسلسل إلى زيادة سخونة الجزء الخارجي من الرقاقة مع ترك الجزء الداخلي أقل جفافًا.
لا يوجد تصميم مجفف واحد يناسب جميع خطوط إنتاج PET المعاد تدويرها. يعتمد الاختيار الصحيح على الرطوبة الواردة وحجم الرقاقة والإنتاجية وهدف الرطوبة النهائي وحساسية المادة للحرارة.
| التكوين | أفضل ملاءمة | نقاط المشاهدة |
|---|---|---|
| مجفف الهواء الساخن المجفف بالهواء الساخن | رقائق PET المغسولة قبل البثق، خاصة عندما تكون هناك حاجة إلى رطوبة نهائية ثابتة | التحكم في نقطة الندى وحالة الفلتر وتجديد الطاقة |
| جهاز تبلور بالإضافة إلى مجفف | PET الذي يحتاج إلى التبلور قبل التجفيف بدرجة حرارة عالية | توازن درجة الحرارة ووقت الإقامة وسلوك القشرة اللزجة |
| نزح المياه بالطرد المركزي بالإضافة إلى المجفف الحراري | خطوط ذات رطوبة سطحية عالية بعد الغسيل | تآكل أجهزة الطرد المركزي، وفقدان الرقائق، وتحميل المجفف |
| مجفف بالمكنسة الكهربائية أو منخفض الأكسجين | PET المعاد تدويرها والحساسة للحرارة أو ذات القيمة العالية | التحكم في الدفعة وسلامة الختم والوصول إلى الصيانة |
المجفف ليس صندوقًا مستقلاً. في خط نموذجي، تتحرك الرقائق المغسولة عبر جهاز طرد مركزي، وصومعة عازلة، والمجفف، وجهاز البثق، ثم مجموعة الغزل. إذا كان حجم المجفف صغيرًا، تصبح الصومعة العازلة ذات حجم متزايد ويصبح التحكم في الرطوبة معركة يومية. إذا كان حجم المجفف كبيرًا، فقد تبقى الرقائق لفترة طويلة جدًا في درجة الحرارة، مما يؤدي إلى إهدار الطاقة والمخاطرة بالاصفرار أو الأكسدة.
غالبًا ما نقوم بتخطيط خطوة التجفيف مقابل الفعل الفعلي application قبل اختيار النموذج. يتميز خط صنع POY القياسي بتسامح مختلف عن خط صنع خيوط الدنير الدقيقة أو الخيوط الصناعية. وينطبق نفس المنطق عندما يتضمن المشروع البثق والغزل واللف. يجب أن يكون حجم المجفف مع الخط بأكمله، ولا تتم إضافته بعد اختيار الطارد.
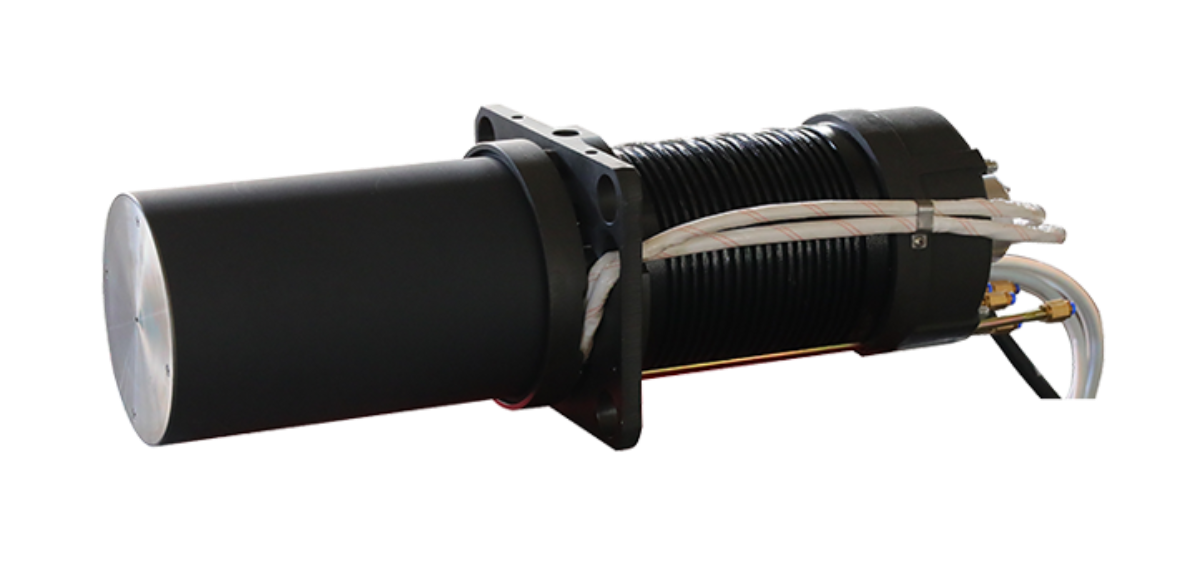
 SZG-A مجفف الأسطوانة الدوارة الفراغي لرقائق الألياف الكيماوية مجفف الدفعات لـ PET وPA6/PA66 وPLA والأصبغة الرئيسية؛ يساعد التجفيف بالفراغ والتدحرج اللطيف على الحد من تباين الرطوبة قبل ذوبان الغزل. عرض المنتج →
بالنسبة للمشروعات التي تشتمل على خط POY كامل، من المفيد مراجعة المجفف مع أوضاع الدوران والآلات الساخنة واللفاف. يمكن أن يصبح تباين الرطوبة الذي يبدو صغيرًا عند مخرج المجفف مشكلة واضحة في حزمة الدوران.
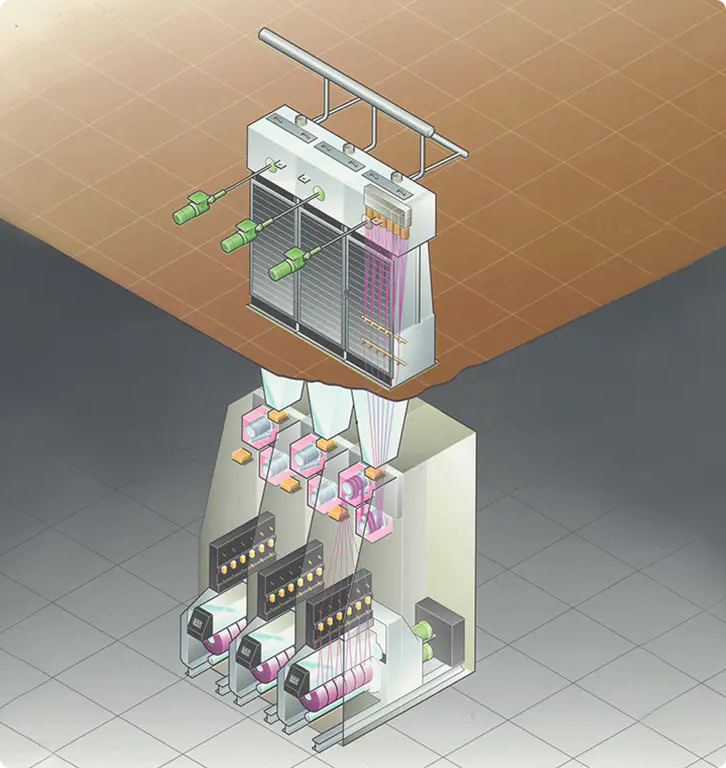
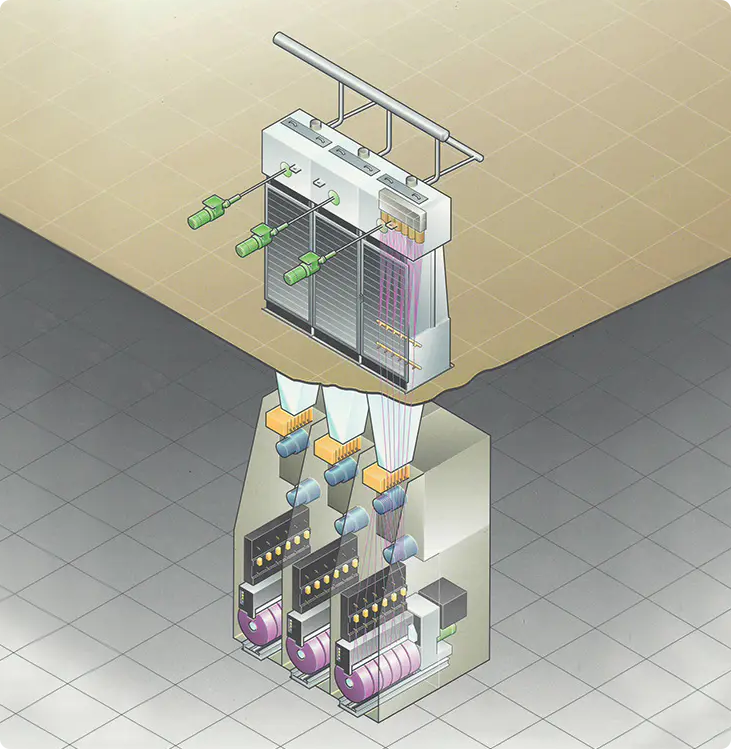
 خط إنتاج الغزل الجاهز POY لـ PET وPA وPP خط POY الجاهز الذي يغطي مضخات الطارد واللفاف والقياس، مناسب لإنتاج الخيوط المستقرة وتبديل المواد الخام عبر PET وPA وPP وPLA. عرض المنتج →
التجفيف الجيد هو اتجاه، وليس قراءة واحدة. يجب أن يعرف المشغلون الشكل الطبيعي عند المدخل والمخرج، ويجب أن يكونوا قادرين على رؤية الانحراف قبل أن يصبح شكوى تتعلق بالجودة.
إذا كان الخط يشغل مصادر مختلفة للرقائق، فاحتفظ بسجل لكيفية تصرف كل مصدر. يمكن أن تختلف رقائق الزجاجات المعاد تدويرها من حيث الكثافة الظاهرية ومساحة السطح والتلوث المتبقي. قد يحتاج إعداد المجفف الذي يعمل مع أحد الموردين إلى تعديل بسيط لمورد آخر.
تظهر معظم مشكلات التجفيف بطرق يمكن التنبؤ بها. عادة ما يتم العثور على الحل عن طريق فحص سلسلة التجفيف من جهاز الطرد المركزي إلى الطارد، وليس عن طريق رفع درجة الحرارة.
ابدأ بالمادة والخط، وليس بكتالوج المعدات. تأكد من الإنتاجية المتوقعة، ونطاق الرطوبة الواردة، وحجم الرقائق، والكثافة الظاهرية، وهدف الرطوبة النهائي. ثم تحقق من مصدر الحرارة، وأدوات التحكم، والبصمة، والوصول للتنظيف والصيانة. اسأل كيف سيتصرف المجفف عند 50%، و80%، و100% من سعة التصميم، لأن العديد من الخطوط نادرًا ما تعمل بمعدل ثابت واحد.
ومن الجدير أيضًا التحقق مما إذا كان من الممكن تحسين المجفف الموجود قبل استبداله. إذا كان الوعاء والعزل سليمين ولكن أدوات التحكم أو السدادات أو تدفق الهواء سيئة، الصيانة والإصلاح قد تكون الخطوة الأولى الأكثر منطقية. لقد قضى فريقنا سنوات في مطابقة المجففات، والآلات الساخنة، واللفافات، وخطوط الغزل مع ظروف الإنتاج الحقيقية، ونحن نفضل حل السبب بدلاً من البيع حوله.
يعد مجفف رقائق PET جزءًا صغيرًا من الخط على الورق، ولكنه يتحكم في حصة كبيرة من الاستقرار النهائي. عندما يتم تحديد حجم المجفف بشكل صحيح وتشغيله بأهداف واضحة، يصبح البثق أكثر قابلية للتنبؤ به، وتستقر أوضاع الدوران بشكل أسرع ويصبح من الأسهل إدارة استخدام الطاقة. عندما يتم التعامل معها كفكرة لاحقة، فإن كل جزء آخر من الخط يدفع ثمنها.
إذا كنت تخطط لخط إنتاج PET معاد تدويره، أو ترقية خطوة تجفيف موجودة أو استكشاف أخطاء اختلاف الرطوبة وإصلاحها، فأحضر لنا بيانات الرقائق وتخطيط الخط. سنساعدك على النظر إلى مرحلة التجفيف في سياقها وإيجاد طريقة عملية للمضي قدمًا.

العنوان: : رقم 1298، طريق تشوان، منطقة التنمية الاقتصادية والتكنولوجية، مدينة جياشينغ، مقاطعة تشجيانغ
الهاتف: +86 19057031687
التلفون: 86-0573-83777752
البريد الإلكتروني: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. جميع الحقوق محفوظة. مصنعي المكونات الرئيسية لآلات الغزل